


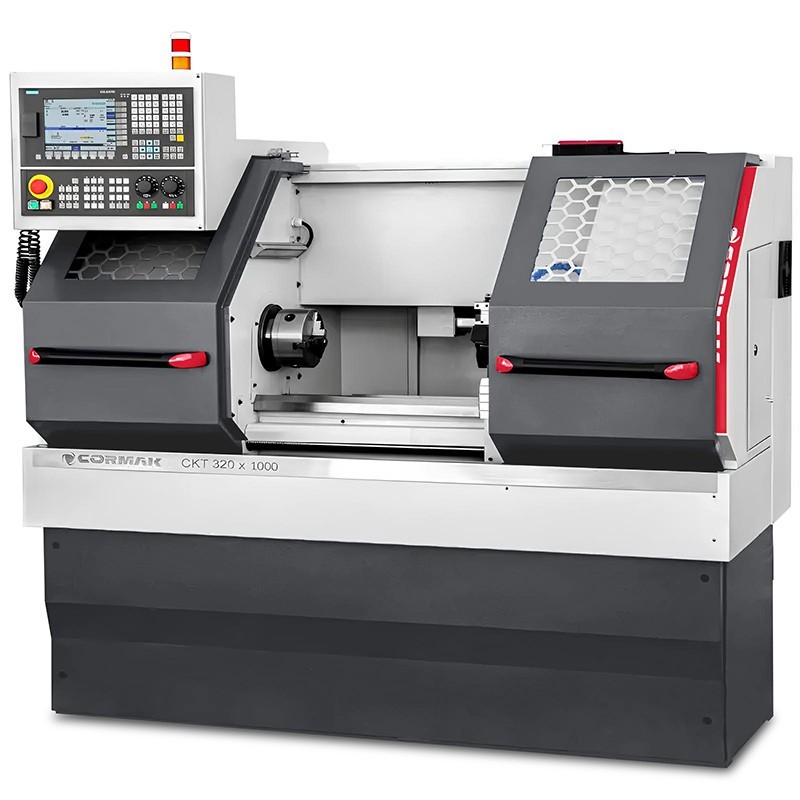
Dankzij de traploze regeling van het spiltoerental kan de werking van de CNC-draaibank worden aangepast aan het materiaal, de diameter van het werkstuk, het type gereedschap en de bewerking. Dit heeft een directe invloed op de oppervlaktekwaliteit, de levensduur van het snijgereedschap, de stabiliteit van het proces en de veiligheid op de werkplek.
Door de spiltoerentallen traploos te regelen, kunt u de werking van de CNC-draaibank afstemmen op het materiaal, de diameter van het werkstuk, het type gereedschap en de bewerking. Dit heeft een directe invloed op de oppervlaktekwaliteit, de standtijd van de snijplaat, de stabiliteit van het proces en de veiligheid op de werkplek.
Er is niet één juiste toerentalwaarde voor alle gevallen. De parameters moeten worden gekozen op basis van de snijsnelheid, de huidige diameter, de materiaalsoort, de geometrie en de soort van het snijplaatje, de voedingssnelheid, de snijdiepte, de koeling, het vermogen van de machine en de stijfheid van de opspanning.
Wat is traploze regeling van het spiltoerental?
Traploze spilregeling maakt het mogelijk om het toerental binnen een breed bereik in te stellen, in plaats van uitsluitend gebruik te maken van enkele vaste overbrengingsverhoudingen. Bij een CNC-draaibank kan het toerental worden ingesteld vanuit het programma, het bedieningspaneel of via CAM-technologie.
Deze functie is vooral handig wanneer een bedrijf verschillende diameters en materialen bewerkt. Hiermee kunnen de juiste parameters worden ingesteld voor voorbewerking, nabewerking, groefdraaien, draadsnijden of vlakdraaien.
Het toerentalbereik alleen is echter niet bepalend voor de mogelijkheden van de draaibank. Ook het beschikbare koppel, het vermogen op de spil, de maximale snelheid, de stijfheid van het systeem machine–spankop–werkstuk–gereedschap en de door de fabrikant van de machine en de spankop opgegeven beperkingen zijn van belang.
Waarom is het toerental van de spil belangrijk?
Het toerental van de spil hangt samen met de snijsnelheid. Een te hoog toerental kan de slijtage van het snijgereedschap versnellen, de temperatuur verhogen en het risico op trillingen vergroten. Een te laag toerental kan de productiviteit verminderen, de spaandervorming verslechteren of de oppervlaktekwaliteit aantasten. De juiste instelling moet altijd in samenhang met de voedingssnelheid en de snijdiepte worden bekeken.
Goed afgestemde parameters dragen bij aan:
- een stabieler verwerkingsproces;
- een meer reproduceerbare oppervlaktekwaliteit;
- een beter voorspelbare slijtage van de wisselplaat of het mes;
- een betere controle over de afmetingen van het werkstuk;
- een lager risico op trillingen, afzettingen en schade aan het gereedschap.
De snelheid moet worden aangepast wanneer het materiaal, de diameter, de uitsteeklengte van het gereedschap, de opspanning, de koeling, het soort bewerking of de toestand van het snijvlak verandert. De gegevens uit de catalogus van de gereedschapfabrikant vormen het uitgangspunt; de definitieve parameters moeten op de betreffende machine en bij de betreffende bewerking worden bevestigd.
Hoe bereken je het toerental van de spil?
Om het geschatte toerental te bepalen, wordt de volgende formule gebruikt:
n = (1000 × Vc) / (π × D)
In de praktijk wordt deze formule vaak vereenvoudigd geschreven als:
n = 318 × Vc / D
- n – toerental van de spil in omw/min;
- Vc – snijsnelheid in m/min;
- D – de huidige snijdiameter in mm;
- 318 – afgeronde waarde van 1000/π.
Voorbeeld voor staal
Stel dat we staal met een diameter van 50 mm draaien bij een geschatte snijsnelheid van 120 m/min:
n = 318 × 120 / 50 = 763 t/min
In het programma kunt u beginnen met een waarde van ongeveer 760 omw/min en vervolgens het resultaat controleren aan de hand van de oppervlaktekwaliteit, de spanen, het geluid van het proces, de belasting van de spil en de toestand van de snijplaat.
De formule houdt geen rekening met alle technologische omstandigheden. De aanbevolen snijsnelheid hangt onder andere af van de materiaalsoort, de hardheid, de snijonderbrekingen, de geometrie van de snijkant, de koeling en de vereiste standtijd van het gereedschap.
Constante snijsnelheid bij CNC: G96 en toerentalbegrenzing
Bij CNC-draaien kan men werken met een constant spiltoerental of met een constante snijsnelheid. In veel besturingssystemen wordt de modus voor een constante snijsnelheid gerealiseerd met de opdracht G96, en een constant toerental met de opdracht G97. De exacte syntaxis hangt af van het besturingssysteem; raadpleeg daarom altijd de documentatie van de betreffende machine.
Bij een constante snijsnelheid verhoogt de draaibank automatisch het toerental naarmate de diameter afneemt. Dit is gunstig bij kopdraaien en profileren, omdat het helpt om gelijkmatigere snijomstandigheden te handhaven bij een variërende diameter.
Het is van cruciaal belang om het maximale toerental van de spil te beperken. In de buurt van de as van het werkstuk neigt de diameter naar nul en stijgt het berekende toerental zeer snel. In het programma moet de maximale spiltoerental worden ingesteld die geschikt is voor de draaibank, de spankop, de opspanning en de uitbalans van het werkstuk. De limieten van de fabrikant van de bewerkingsmachine of de draaibankhouder mogen niet worden overschreden.
Een constante snijsnelheid is niet altijd de beste keuze. Bij ongebalanceerde werkstukken, bij beperkingen in de opspanning, bij bepaalde draaddraai-bewerkingen en wanneer de technologie of de instructies van de fabrikant dit vereisen, kan het veiliger zijn om een constant toerental te hanteren.
Snijparameters voor staal, aluminium en roestvrij staal
De onderstaande waarden zijn indicatief voor buitendraaien onder stabiele omstandigheden. Ze vervangen niet de gegevens van de fabrikant van een specifieke wisselplaat, HSS-gereedschap of aanbevelingen voor een bepaalde materiaalsoort. Bij onderbroken bewerking, grote uitsteeklengte, slechte opspanning of beperkt machinevermogen moeten conservatievere instellingen worden gehanteerd.
Staal
Staal vereist een stabiele opspanning, een geschikte geometrie van de spanenbreker en een goed gekozen soort wisselplaat. Voor veel gangbare constructiestaalsoorten kunnen de richtwaarden er als volgt uitzien:
| Gereedschap | Richtwaarde voor snijsnelheid Vc | Opmerkingen |
|---|---|---|
| HSS-mes | 20–40 m/min | De waarde is afhankelijk van de staalsoort, de koeling en de geometrie van het snijvlak. |
| Hardmetalen plaatje | 80–180 m/min | Typisch startpunt bij stabiel draaien. |
| Gecoate plaat voor staal | 120–250 m/min | De keuze hangt af van de ISO P-kwaliteit, de voor- of nabewerking en de gegevens van de fabrikant. |
Bij te hoge temperatuur, versnelde slijtage of trillingen moeten niet alleen de Vc, maar ook de opspanning, de voedingssnelheid, de snijdiepte, de uitsteek en de koeling worden gecontroleerd.
Aluminium
Aluminium wordt vaak bewerkt bij hogere snijsnelheden dan staal. Belangrijk zijn scherpe randen, positieve geometrie, effectieve spanenafvoer en het beperken van opbouw op de snijkant.
| Gereedschap | Richtwaarde voor de snijsnelheid Vc | Opmerkingen |
|---|---|---|
| HSS-mes | 60–120 m/min | Vereist een scherp snijvlak en controle op de opbouw van verspaning. |
| Hardmetalen plaatje | 200–500 m/min | Het bereik is afhankelijk van de legering, de bewerkingsmachine en de koeling. |
| Gepolijste snijplaat voor aluminium | 300–800 m/min | Een hogere Vc is alleen mogelijk onder de door de fabrikant van het gereedschap en de machine voorgeschreven omstandigheden. |
Voor aluminium met een diameter van 40 mm en Vc = 300 m/min bedraagt het toerental ongeveer 2385 tpm. Voordat u deze waarde toepast, moet u het maximale toerental van de draaibank, de houder en de bevestigingsmethode controleren.
Roestvrij staal (INOX)
Roestvrij staal kan veeleisender zijn vanwege de warmteafvoer, de knijpversteviging en de neiging tot opbouw. Het vereist een stabiele opspanning, de juiste soort wisselplaat, de juiste voedingssnelheid en voldoende koeling.
| Gereedschap | Richtwaarde voor de snijsnelheid Vc | Opmerkingen |
|---|---|---|
| HSS-mes | 10–25 m/min | Lagere snelheden, betere controle over de temperatuur en de toestand van het snijvlak. |
| Hardmetalen wisselplaat | 50–120 m/min | De keuze hangt af van de INOX-soort en de stabiliteit van het systeem. |
| Plaatje voor INOX | 80–180 m/min | Houd u aan de gegevens van de plaatfabrikant en de aanbevelingen voor koeling. |
Bij het draaien van INOX moet worden vermeden dat het gereedschap over het oppervlak „schuurt“. De voedingssnelheid moet zorgen voor daadwerkelijke verspaning en niet alleen voor het glijden van de snijkant over het materiaal, omdat dit kan leiden tot oppervlakteversteviging en snellere slijtage van het gereedschap.
Voeding en snijdiepte – parameters die samen met het toerental worden gekozen
De snijsnelheid is slechts één van de parameters. Bij het draaien zijn ook de voeding per omwenteling f, meestal uitgedrukt in mm/omw, en de snijdiepte ap, aangegeven in mm, van belang.
De voedingssnelheid kan worden berekend met de volgende formule:
vf = n × f
- vf – voedingssnelheid in mm/min;
- n – het toerental van de spil in omw/min;
- f – de voedingssnelheid per omwenteling in mm/omw.
Bij de afwerking worden vaak lagere voedingssnelheden gebruikt om de oppervlakteruwheid te beperken. Bij de voorbewerking kunnen de voedingssnelheid en de spaanafname groter zijn, mits het vermogen van de machine, de stabiliteit van het werkstuk, de snijplaat en de omstandigheden voor de spaanafvoer dit toelaten.
De voedingssnelheid mag niet eindeloos worden verlaagd om het „oppervlak te verbeteren“. Een te lage voedingssnelheid in verhouding tot de geometrie van het snijvlak kan wrijving, een slechtere spaanafvoer en overmatige opwarming in de hand werken. De parameters moeten worden gekozen op basis van de gereedschapscatalogus, de hoekradius van het snijplaatje en de vereiste oppervlaktekwaliteit.
Tabel met voorbeeldwaarden voor het spiltoerental
De tabel toont toerentallen die zijn berekend volgens de formule n = 318 × Vc / D. Dit zijn richtwaarden voor de aangegeven snijsnelheden, en geen kant-en-klare instellingen voor elk materiaal en elk gereedschap.
| Materiaal | Snijsnelheid | Ø 20 mm | Ø 50 mm | Ø 100 mm |
|---|---|---|---|---|
| Staal | 120 m/min | 1908 tpm | 763 omw/min | 382 omw./min |
| Aluminium | 300 m/min | 4770 tpm | 1908 t/min | 954 tpm |
| INOX | 80 m/min | 1272 t/min | 509 tpm | 254 t/min |
Bij hoge toerentallen is de maximaal toegestane snelheid voor de spankop, de spankaken, de bus, de bevestiging en het werkstuk zelf van bijzonder belang. Controleer vóór het starten of het onderdeel correct is bevestigd en binnen de mogelijkheden van de betreffende werkplek is uitgebalanceerd.
De meest voorkomende fouten bij het kiezen van het toerental
- het gebruik van hetzelfde toerental voor staal, aluminium en roestvrij staal;
- het bepalen van het toerental op basis van de nominale diameter in plaats van de werkelijke snijdiameter;
- het ontbreken van een maximale toerentalbeperking bij het werken met een constante snijsnelheid;
- het negeren van de beperkingen van de houder, de bekken en de bevestiging van het werkstuk;
- een te hoge Vc bij een onstabiele opspanning of een grote uitsteeklengte van het gereedschap;
- een te lage voedingssnelheid die wrijving veroorzaakt in plaats van stabiel verspanen;
- werken met een versleten plaatje of een gereedschap met aanslag;
- gebrek aan koeling of onvoldoende spaanafvoer bij bewerkingen die dit vereisen.
Praktische procedure voor het instellen van de verspanparameters
- Bepaal het materiaal en de toestand ervan. Stel de materiaalsoort, hardheid vast en controleer of er een korst, oxydelaag of onderbrekingen in het snijproces aanwezig zijn.
- Kies het gereedschap. Controleer het wisselplaatje, de geometrie van de spaanafbreker, de soort, de hoekradius en de catalogusgegevens van de fabrikant.
- Bepaal de huidige diameter D. Deze vormt de basis voor de berekening van het toerental.
- Kies de startsnijsnelheid Vc. Neem een conservatieve waarde uit het door de gereedschapfabrikant aanbevolen bereik.
- Bereken het toerental en stel de limieten in. Stel bij G96 een veilige limiet voor het maximale toerental in.
- Kies de voedingssnelheid en de dieptesnede. Houd rekening met de gewenste kwaliteit, de stijfheid van het systeem, het vermogen van de machine en het spaandervormingsvermogen.
- Voer een proef uit en observeer het proces. Beoordeel de spanen, het oppervlak, de trillingen, de belasting van de spil en de toestand van de snijkant.
- Pas telkens slechts één parameter aan. Zo kun je de oorzaak van het probleem gemakkelijker opsporen en de instellingen consistent houden.
FAQ – veelgestelde vragen
Wat houdt een traploze regeling van het spiltoerental in?
Dit betekent dat het toerental van de spil nauwkeurig kan worden ingesteld binnen een breed bereik. Bij CNC-bewerkingen kan het toerental programmatisch worden geregeld en bij gebruik van een constante snijsnelheid variëren naargelang de diameter van het werkstuk.
Verbetert een hoger toerental altijd de oppervlaktekwaliteit?
Nee. De kwaliteit hangt ook af van de voedingssnelheid, de hoekradius, de geometrie van het snijplaatje, de toestand van de snijkant, de bevestiging, het materiaal en trillingen. Een te hoog toerental kan de werkomstandigheden van het gereedschap verslechteren.
Moet men bij INOX altijd lage toerentallen gebruiken?
De snijsnelheid voor roestvrij staal is vaak lager dan voor aluminium, maar de juiste waarde hangt af van de roestvrijstaalsoort, de snijplaat, de koeling en de stabiliteit. Raadpleeg de gegevens van de gereedschapsfabrikant.
Hoe kiest men het vermogen van de draaibankmotor?
Het vermogen wordt afgestemd op de geplande bewerkingen, de maximale diameter, de snijdiepte, de voedingssnelheden, de materialen en de verwachte productiviteit. Vermogen alleen is geen vervanging voor voldoende stijfheid, spilkoppel en een correcte opspanning van het werkstuk.
Samenvatting
De traploze regeling van het spiltoerental bij CNC-draaibanken maakt het mogelijk de bewerkingsparameters beter af te stemmen op de actuele diameter, het materiaal en het gereedschap. De formule n = 318 × Vc / D blijft het belangrijkste rekeninstrument, maar het resultaat ervan moet altijd worden getoetst aan de beperkingen van de machine, de spankop en de gebruikte gereedschappen.
De beste resultaten worden bereikt door Vc, het toerental, de voeding, de snijdiepte en de koeling gezamenlijk af te stemmen. Bij CNC moet bijzondere aandacht worden besteed aan een constante snijsnelheid en een veilige begrenzing van het maximale spiltoerental.
