

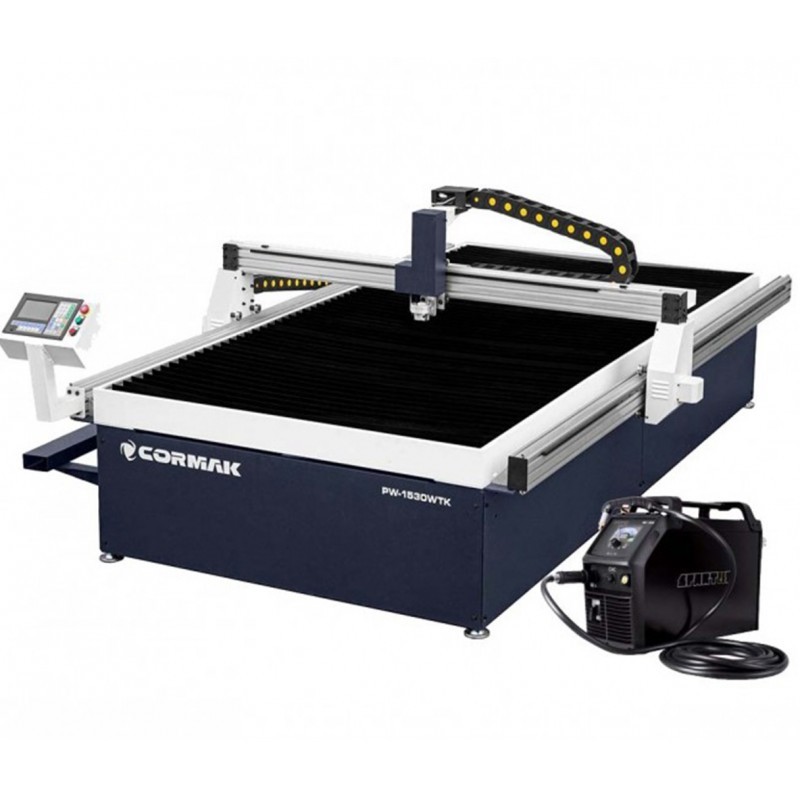
THC regelt de hoogte van de snijtoorts boven de plaat tijdens CNC-plasmasnijden en helpt de snijkwaliteit constant te houden. Lees hoe THC en IHS verschillen, welke problemen een te hoge of te lage toorts veroorzaakt en hoe u instellingen voor doorsteken, hoeken en kleine gaten kunt verbeteren.
CNC-plasmasnijden is geschikt voor het snel uitsnijden van onderdelen uit constructiestaal, roestvast staal en aluminium. Stroom, snelheid, gas en slijtdelen beïnvloeden de kwaliteit. Ook de afstand tussen snijtoorts en plaat is belangrijk. THC corrigeert de hoogte automatisch tijdens het snijden en helpt golvingen te compenseren.
Een goed afgestelde hoogteregeling bevordert herhaalbaarheid, maar vervangt geen snijtabellen, materiaaldetectie of geschikt CAM-programma. Bekijk de CORMAK plasmasnijmachines voor mogelijke uitvoeringen.
Wat betekent THC bij CNC-plasmasnijden?
THC staat voor Torch Height Control en regelt de Z-as tijdens het snijden. Veel systemen meten de boogspanning: als de booglengte verandert, verandert ook de spanning. De besturing kan de toorts op basis daarvan omhoog of omlaag bewegen.
De meetmethode, vertragingen, beveiliging tegen onbedoeld zakken en reacties op snelheidsveranderingen verschillen per plasma-unit, CNC en Z-as. Gebruik de technische gegevens van de fabrikant.
THC en IHS hebben verschillende taken
IHS, Initial Height Sensing, bepaalt de plaatpositie vóór het doorsteken, bijvoorbeeld met een ohmse of mechanische sensor. Daarna gaat de toorts naar de doorsteekhoogte en vervolgens naar de snijhoogte.
THC regelt tijdens het snijden. Doorsteekhoogte, snijhoogte en verplaatsingshoogte zijn verschillende waarden, afhankelijk van plaatdikte, stroom, gas en slijtdelen.
Waarom beïnvloedt de toortshoogte de snijkwaliteit?
De afstand bepaalt mede de boogvorm, snijspleetbreedte, schuinte van de rand, slakvorming en kwaliteit van gaten. Een stabiele hoogte ondersteunt maatnauwkeurigheid bij correcte compensatie voor de snijspleet.
- Constantere snijspleet en snijrand.
- Betere beheersing van schuinte, bramen en gaten.
- Minder kans op botsingen met de plaat.
- Voorspelbaarder slijtage van mondstukken en elektroden.
THC verhelpt geen foutieve snelheid, versleten mondstuk, slechte gastoevoer of mechanische speling.
Wat gebeurt er als de toorts te hoog staat?
Een te grote afstand kan de snijspleet verbreden, de positieve schuinte vergroten en de maatnauwkeurigheid verminderen. Kleine gaten worden mogelijk minder precies en onvolledige sneden kunnen ontstaan bij ongeschikte snelheid.
Versleten onderdelen, verkeerde stroom, gas of druk en snelheid kunnen vergelijkbare symptomen opleveren. Controleer alle procesvariabelen voordat u THC aanpast.
Wat gebeurt er als de toorts te laag staat?
Een te korte afstand verhoogt het risico op contact met de plaat of uitgesneden onderdelen. Mondstuk, elektrode en beschermkap slijten sneller of raken beschadigd. Tijdens het doorsteken kunnen spatten gesmolten metaal de onderdelen treffen.
De boog kan instabiel worden; bramen, brandsporen en stilstand zijn mogelijk. Gebruik de opgegeven hoogtes en controleer ze na materiaal- of onderdelenwissels.
Hoe werkt THC stap voor stap?
- IHS: detecteert de plaat en stelt de Z-referentie vast.
- Doorsteekhoogte: de toorts wordt omhoog gebracht.
- Doorsteken: de besturing wacht de ingestelde tijd.
- Snijhoogte: de juiste afstand wordt ingesteld.
- Regeling: THC meet de boogspanning en corrigeert Z.
- Verplaatsing: de toorts stijgt voor de volgende start.
Volgorde, vertragingen en inschakelmoment verschillen per machine. Neem waarden uit de documentatie van de concrete configuratie.
Kleine gaten, hoeken en doorsteken
In scherpe hoeken en kleine gaten verlaagt de machine de snelheid. Daardoor kan de boogspanning veranderen zonder dat het plaatniveau wijzigt. THC kan dit verkeerd interpreteren en de toorts te ver laten zakken.
Anti-dive, corner lock of een tijdelijke blokkering van de Z-correctie kunnen helpen. Doorsteken gebeurt apart op een veilige hoogte tegen metaalspatten.
THC, kwaliteit en bedrijfskosten
Een constante afstand kan nabewerking, slijpen, botsingen en slijtage verminderen, vooral bij grotere of dunne, golvende platen en serieproductie. Vergelijk het werkbereik van CORMAK plasmasnijinstallaties.
De daadwerkelijke besparing hangt ook af van CAM, mechanica, gas, onderhoud en snelheid. THC kan niet alle bramen of afgekeurde delen voorkomen.
Hoe kiest en configureert u THC?
Controleer de combinatie van plasmabron, machinetoorts, boogspanningssignaal, CNC en Z-as. De IHS-methode, soepele beweging, anti-dive en geschikte snijtabellen zijn essentieel.
- Controleer IHS en spanningssignaal.
- Inspecteer speling en slijtdelen.
- Stel de drie hoogtes afzonderlijk in.
- Maak passende CAM-strategieën voor hoeken en gaten.
- Controleer het eerste onderdeel vóór serieproductie.
De CORMAK PW-1530 WTK met ProCUT 125CNC wordt in de Poolse productbeschrijving met spanningsgestuurde THC en plaatdetectie vermeld. Bevestig de exacte uitvoering.
Snijden zonder en met actieve THC
| Onderdeel | Zonder THC | Met THC |
|---|---|---|
| Golvende plaat | Vaste Z-positie | Automatische correctie |
| Snijrand | Afhankelijker van vlakheid | Mogelijk constantere geometrie |
| Slijtdelen | Risico verkeerde afstand | Minder ongewenste nadering |
| Hoeken | Goed CAM nodig | CAM en mogelijk THC-blokkering |
Vergelijk ook werkveld en plaatondersteuning. De CORMAK PW-2040 WTK met watertafel is volgens de Poolse omschrijving voorzien van THC.
Veelvoorkomende symptomen van verkeerde hoogte
- Veel slak, bramen en wisselende snijschuinte.
- Brede snijspleet en afwijkende kleine gaten.
- Problemen met doorsteken en snelle slijtage.
- Botsingen met de plaat of onderdelen.
- Schommelende Z-as en dalen in hoeken.
Controleer aarding, kabels, elektroden, mondstuk, gas, snelheid, mechanica en CAM voordat u THC verandert. Elektrische servicewerkzaamheden vereisen gekwalificeerde medewerkers.
Veelgestelde vragen
Heeft iedere CNC-plasmamachine THC nodig?
Niet altijd, maar het is erg nuttig bij grotere, golvende platen en seriewerk.
Detecteert THC de plaat?
Gewoonlijk doet IHS dat en regelt THC de hoogte tijdens het snijden.
Helpt THC bij kleine gaten?
Een correcte hoogte helpt, maar de regeling moet bij lagere snelheid soms worden geblokkeerd.
Waarom zakt de toorts in een hoek?
Lagere snelheid verandert de boogspanning; anti-dive of corner lock helpt tegen onnodige correcties.
Conclusie
THC helpt de juiste toortsafstand aan te houden voor een constantere snijkwaliteit op ongelijke platen. Het moet samenwerken met IHS, correcte hoogtes, snijtabellen en geschikte slijtdelen.
Beheersing van gas, stroom, snelheid, mechanica en hoekgedrag kan nabewerking, slijtage en stilstand verminderen.
