


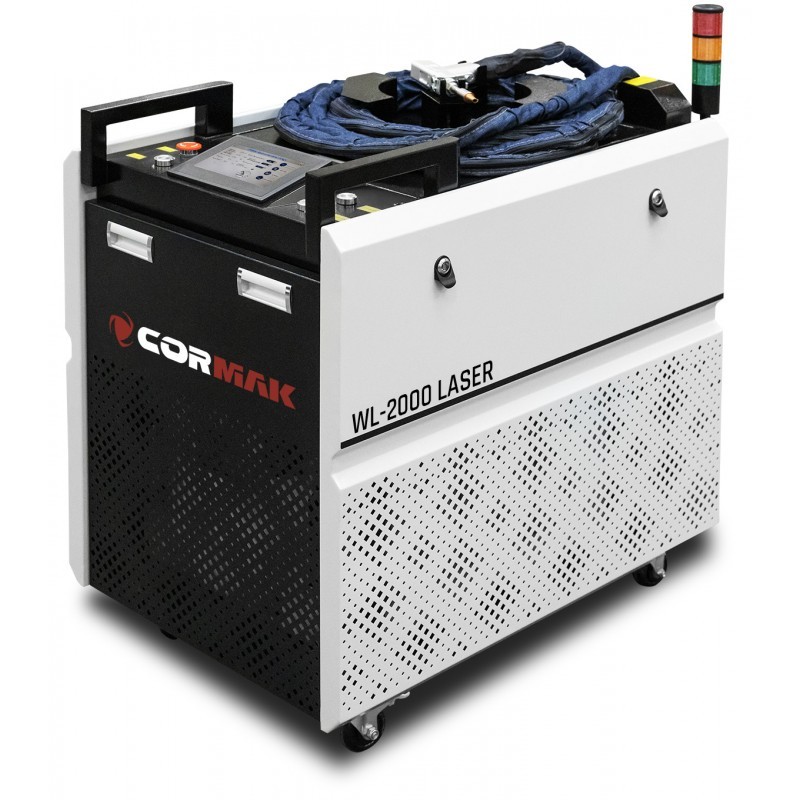
Door het laserlassen van aluminium en roestvrij staal kunnen smalle, esthetische en reproduceerbare lasnaden worden gemaakt met een beperkte warmtetoevoer. Het eindresultaat hangt echter niet alleen af van het vermogen van het apparaat. Even belangrijk zijn de voorbereiding van het oppervlak, de passing van de onderdelen, het beschermgas, de manier waarop de laskop wordt geleid en de correct gecontroleerde procesparameters.
Laserlassen van aluminium en roestvrij staal maakt het mogelijk om smalle, esthetische en reproduceerbare lasnaden te maken met een beperkte warmtetoevoer. Het eindresultaat hangt echter niet alleen af van het vermogen van het apparaat. Even belangrijk zijn de voorbereiding van het oppervlak, de passing van de onderdelen, het beschermgas, de manier waarop de laskop wordt geleid en de correct gecontroleerde procesparameters.
Deze handleiding laat zien waarin het laserlassen van aluminium verschilt van het laserlassen van roestvrij staal, hoe het materiaal moet worden voorbereid en welke symptomen erop wijzen dat de instellingen moeten worden aangepast. De gegeven aanwijzingen zijn van technologische aard. De bedrijfsparameters moeten worden vastgesteld aan de hand van proeven voor het specifieke materiaal, de verbinding en het apparaat, in overeenstemming met de instructies van de fabrikant en de in de fabriek geldende procedures.
Wat houdt laserlassen in?
Bij het laserlassen verwarmt een geconcentreerde energiestraal het materiaal in de laszone tot een temperatuur waarbij een lasverbinding ontstaat. In vergelijking met veel booglasmethoden kan de laser een smalle warmtebeïnvloedingszone creëren en het proces snel laten verlopen. In de praktijk helpt dit vervormingen te beperken, maar het elimineert deze niet automatisch – het resultaat wordt onder andere bepaald door de geometrie van het werkstuk, de opspanning, de lineaire energie en de lasvolgorde.
Bij een handlaserapparaat kunnen doorgaans het vermogen, de verplaatsingssnelheid, de oscillatiebreedte van de straal, de brandpuntspositie, de parameters van het beschermgas en – afhankelijk van de uitrusting – de toevoer van extra draad worden ingesteld. Deze instellingen mogen niet als onafhankelijk van elkaar worden beschouwd. Een wijziging van één parameter heeft doorgaans invloed op de smeltdiepte, de lasbreedte, de temperatuur en de spleettolerantie.
Veiligheid bij het werken met een handlaserlasapparaat
Laserlassen vereist een speciaal ontworpen werkplek en veiligheidsprocedures. Bij systemen met een vrij toegankelijke straal kunnen de risico’s bestaan uit directe en gereflecteerde laserstraling, schade aan het gezichtsvermogen en de huid, ontbranding van brandbare materialen, procesdampen, heet metaal en spatten.
- gebruik oogbescherming die is afgestemd op de golflengte en de parameters van het specifieke apparaat;
- stip de gecontroleerde werkzone van de laser af en markeer deze; beperk de toegang voor onbevoegden;
- maak gebruik van afschermingen, vergrendelingen, noodstopschakelaars en veiligheidsfuncties zoals voorgeschreven door de fabrikant;
- zorg voor een effectieve afzuiging van lasrook en algemene ventilatie;
- verwijder brandbare materialen uit de gevarenzone of beveilig deze;
- laat uitsluitend opgeleide operators aan het werk gaan en volg de handleiding van de machine.
De procesparameters mogen pas worden ingesteld nadat een veilige werkplek is ingericht. Goede instellingen zijn geen vervanging voor de bescherming van de operator of de risicobeoordeling.
Laseren van aluminium – voorbereiding van het materiaal
Aluminium voert warmte snel af en vormt een natuurlijke oxidelaag. Aluminiumoxide heeft andere eigenschappen dan het basismateriaal; daarom kunnen verontreinigingen en oxideresten de stabiliteit van het proces aantasten en het risico op porositeit vergroten. De reinheid van de lasverbinding is hierbij van bijzonder belang.
Voordat u aan de slag gaat
- verwijder olie, vet, vocht, stof en bewerkingsresten;
- bereid de randen voor volgens de methode die geschikt is voor de betreffende legering en de technologische documentatie;
- gebruik borstels en gereedschappen die uitsluitend voor aluminium zijn bestemd, om verontreinigingen niet over te dragen;
- zorg ervoor dat de vuldraad schoon blijft, indien deze wordt gebruikt;
- plaats de onderdelen zo dat de spleet van de verbinding binnen de mogelijkheden van het proces valt.
De laser reageert goed op een nauwkeurige passing. Een te grote of ongelijkmatige spleet kan leiden tot het inzakken van de lasnaad, een onderbreking in de lasnaad of de noodzaak om extra draad te gebruiken en een andere strategie voor het geleiden van de straal toe te passen.
Laserlassen van roestvrij staal – materiaalvoorbereiding
Roestvrij staal levert vaak zeer esthetische lasnaden op, vooral bij dunne platen en profielen. Het vereist echter bescherming tegen verontreiniging met ijzer, een geschikte gasbescherming en controle over de warmte-inbreng om verkleuringen en de invloed op de corrosiebestendigheid van het oppervlak te beperken.
Goede praktijken bij de voorbereiding
- ontvet het oppervlak en verwijder stof, vingerafdrukken en resten van beschermfolie;
- gebruik schuurmiddelen en borstels die uitsluitend voor roestvrij staal zijn bestemd;
- vermijd contact met vervuilde werktafels, klemmen en gereedschappen die eerder voor zwart staal zijn gebruikt;
- zorg voor een stabiele bevestiging, met name bij dunne platen die gevoelig zijn voor golving;
- beoordeel na het lassen of reinigen, beitsen of passiveren nodig is, in overeenstemming met de eisen van het werkstuk.
Hoe kiest u de instellingen voor een laserlasapparaat?
Er bestaat geen standaard set parameters voor aluminium of roestvrij staal. De instellingen worden onder andere beïnvloed door: het type en de dikte van het materiaal, de legering, de constructie van de verbinding, de spleet, de laspositie, het vermogen van de bron, de kenmerken van de laskop, de scherpstelling, de oscillatie, het gebruik van lasdraad en het beschermgas.
De belangrijkste procesparameters
| Parameter | Betekenis | Symptomen van een te lage of onvoldoende instelling | Symptomen van een te hoge of overmatige instelling |
|---|---|---|---|
| Laservermogen | Beïnvloedt de hoeveelheid energie die naar de lasverbinding wordt geleid | Geen smelt, onstabiele lasnaad, onvolledige verbinding | Overmatige smelting, inzakking, verkleuringen of vervormingen |
| Voeringssnelheid | Bepaalt mede de lineaire energie | Bij een te hoge snelheid: onvoldoende insmelting | Bij een te lage snelheid: oververhitting en een brede lasnaad |
| Oscillatiebreedte | Beïnvloedt de breedte van het lasspoor en de tolerantie van de verbinding | Te geringe dekking van de spleet of onvolledige bevochtiging van de randen | Te brede lasnaad, overmatige energie buiten de as van de verbinding |
| Positie van het brandpunt | Beïnvloedt de energieverdeling in de laszone | Onvoldoende energieconcentratie op de vereiste plaats | Overmatige concentratie of instabiliteit van het proces, afhankelijk van de configuratie |
| Beschermgas | Beschermt het smeltbad en de omgeving van de las | Oxidatie, porositeit, verkleuringen en een onregelmatig lasoppervlak | Wervelingen kunnen de beschermgaslaag verstoren en lucht aanzuigen |
De veiligste selectiemethode is om uit te gaan van de gegevens van de fabrikant van het apparaat of een goedgekeurde procedure, en vervolgens tests uit te voeren op materiaal met dezelfde dikte en kwaliteit. Wijzig de parameters één voor één, noteer de resultaten en beoordeel de smeltzone, het lasvlak, de lasrand, vervormingen en de herhaalbaarheid.
Aluminium versus roestvrij staal – richtlijnen voor de keuze
Aluminium vereist doorgaans een andere energiebalans dan roestvrij staal met dezelfde dikte, omdat het intensief warmte afvoert. Roestvrij staal is gevoeliger voor visuele oververhitting en verkleuringen; daarom is het van bijzonder belang om de lineaire energie en de gasbescherming te controleren. Het programma mag niet zonder technologische proeven van het ene materiaal naar het andere worden overgedragen.
Typische problemen bij het laserlassen van aluminium
Porositeit van de lasnaad
Porositeit kan te maken hebben met vocht, olie, vervuiling, oxiden, ongeschikte gasbescherming of de eigenschappen van een specifieke legering. Begin met het opnieuw reinigen van het materiaal, het controleren van de toevoegmaterialen en het verifiëren van de gastoevoercondities.
Gebrek aan doorsmelting of gebrek aan verbinding tussen de randen
De oorzaak kan zijn: te lage lineaire energie, te hoge snelheid, onjuiste scherpstelling, een te grote spleet of onjuiste geleiding van de laskop. De correctie moet geleidelijk worden uitgevoerd, na eerst de pasvorm van de verbinding te hebben gecontroleerd.
Overmatige smelting en inzakken van de las
Dit verschijnsel kan wijzen op te veel energie die in het materiaal wordt ingebracht, een te trage geleiding of een ongeschikte oscillatiestrategie. Het is ook de moeite waard om te beoordelen of de geometrie van de verbinding geen extra draad of een andere randvoorbereiding vereist.
Scheuren
Sommige legeringen en verbindingontwerpen zijn gevoeliger voor hete scheuren. In dat geval volstaat het niet om alleen het vermogen aan te passen. Men moet de materiaalsoort, de leveringsconditie, het ontwerp van de verbinding, het toevoegmateriaal en de technologische procedure controleren.
Typische problemen bij het laserlassen van roestvrij staal
Warmteverkleuringen
Donkere, blauwe of paarse verkleuringen kunnen wijzen op oververhitting, onvoldoende gasbescherming of een onjuiste gasgeleiding ten opzichte van de lasplaats. Afhankelijk van de eisen die aan het onderdeel worden gesteld, kan het nodig zijn om het later chemisch of mechanisch te reinigen of te passiveren volgens de juiste procedure.
Vervorming van dunne plaat
De laser beperkt doorgaans de warmtetoevoer, maar dunne werkstukken kunnen nog steeds vervormen. Dit kan worden voorkomen door: een juiste opspanning, de juiste lasvolgorde, het verlagen van de lineaire energie en het uitvoeren van proeven op een representatieve geometrie van het werkstuk.
Onregelmatige of onderbroken lasnaad
De meest voorkomende oorzaken zijn vervuiling, een variabele spleetbreedte, onstabiele geleiding van de laskop, versleten slijtdelen of een onjuiste instelling van het brandpunt en het gas. Controleer eerst de voorbereiding van de lasverbinding en pas daarna pas grotere aanpassingen aan de parameters toe.
Verontreiniging van het oppervlak met ijzer
Contact met gereedschap dat voor zwart staal wordt gebruikt, kan ijzerdeeltjes op roestvrij staal overbrengen. In een corrosieve omgeving kan dit het uiterlijk en de weerstand van het oppervlak verslechteren; daarom is het scheiden van gereedschap een onderdeel van goede werkplaatspraktijken.
Beschermgas en laskwaliteit
Beschermgas helpt het contact van het verhitte metaal met de atmosfeer te beperken. In veel toepassingen wordt argon gebruikt, maar de keuze van het specifieke gas, de spuitmond, de toevoerrichting en het debiet moet gebaseerd zijn op de instructies van het systeem en op uitgevoerde proeven.
Een te laag debiet kan de bescherming verminderen, terwijl een te hoog debiet niet altijd tot een beter resultaat leidt – het kan wervelingen veroorzaken en lucht uit de omgeving aanzuigen. Niet alleen de debietwaarde is van belang, maar ook de zuiverheid van het gas, de dichtheid van de installatie, de staat van de leidingen en de juiste uitlijning van het mondstuk ten opzichte van het smeltbad.
Technologische proeven en kwaliteitscontrole
Voer vóór aanvang van de productie een reeks proeven uit op materiaal dat overeenkomt met het daadwerkelijke werkstuk. De beoordeling mag zich niet beperken tot het uiterlijk van het oppervlak. Afhankelijk van de eisen is het ook raadzaam om de insmelting, de geometrie van de doorsnede, eventuele porositeit, vervormingen en de sterkte van de verbinding te controleren.
- Maak proefstukken van dezelfde materiaalsoort en -dikte.
- Ontvet en bereid de oppervlakken op dezelfde manier voor als bij de productie.
- Bepaal het uitgangspunt volgens de instructies van het apparaat of de procedure.
- Verander één parameter en noteer het resultaat.
- Beoordeel de las visueel en met een methode die geschikt is voor de vereiste kwaliteit.
- Keur de instellingen pas goed nadat u herhaalbare resultaten hebt verkregen.
Bij kwaliteitsbewuste productie is het raadzaam om de juiste technologische instructies en proceskwalificatieregels op te stellen of toe te passen die vereist zijn voor de betreffende branche, klant of constructie.
Wanneer is een laserlasapparaat een goede keuze?
Lasertechnologie leent zich goed voor productie waarbij het uiterlijk van de lasnaad, het beperken van vervormingen, herhaalbaarheid en korte bewerkingstijden van belang zijn. Het kan met name nuttig zijn voor dunne en middelmatige diktes, goed voorbereide verbindingen en series onderdelen met een stabiele geometrie.
Het vervangt echter niet altijd TIG, MIG of MAG. Bij grote spleten, zeer dikke materiaaldiktes, specifieke materiaaleisen of het werken onder moeilijk te controleren omstandigheden kan de booglasmethode geschikter zijn of een aanvulling vormen op het proces. De keuze moet gebaseerd zijn op een technologische test en de verwachte kwaliteit, en niet uitsluitend op het opgegeven vermogen van het apparaat.
FAQ – veelgestelde vragen
Heeft aluminium een hoger vermogen nodig dan roestvrij staal?
Vaak is een andere energiebalans nodig vanwege de hoge warmtegeleiding, maar de instellingen kunnen niet uitsluitend op basis van de materiaalnaam worden bepaald. Ook de dikte, de legering, de spleet, de laskop, de snelheid en de lasstrategie zijn bepalend.
Is er bij het lassen van aluminium altijd een toevoerdraad nodig?
Niet altijd. De beslissing hangt af van de constructie van de verbinding, de spleet, de gewenste geometrie van de lasnaad, de dikte en de kwaliteitseisen. Toedraad kan nodig zijn wanneer de spleet moet worden opgevuld of een bepaalde vorm van de lasnaad moet worden verkregen.
Waarom verandert roestvrij staal van kleur na het laserlassen?
Verkleuringen houden meestal verband met warmte-energie en gasbescherming. Controleer de zuiverheid, de gastoevoer, de beweging van de laskop en de parameters. Afhankelijk van het gebruiksdoel van het onderdeel kan een latere reiniging of passivering nodig zijn.
Kunnen de instellingen van een ander laserlasapparaat worden overgenomen?
Dit moet u niet doen zonder eerst te testen. Verschillen in de bron, de laskop, de optiek, de software, de staat van de verbruiksonderdelen, het gas en de geometrie van de verbinding kunnen het resultaat aanzienlijk beïnvloeden.
Samenvatting
Laseren van aluminium en roestvrij staal kan zorgen voor een hoog esthetisch resultaat en herhaalbare lasnaden, maar vereist controle over het gehele proces. Bij aluminium moet er bijzondere aandacht worden besteed aan het verwijderen van verontreinigingen en oxiden, terwijl roestvrij staal beschermd moet worden tegen oververhitting, verkleuringen en verontreiniging met ijzer.
Het belangrijkste is: een veilige werkplek, zuiver materiaal, een stabiele passing, het juiste gas, technologische proeven en het documenteren van goedgekeurde instellingen. Pas door deze elementen te combineren kunnen de mogelijkheden van een laserlasapparaat in de productie worden benut.
