


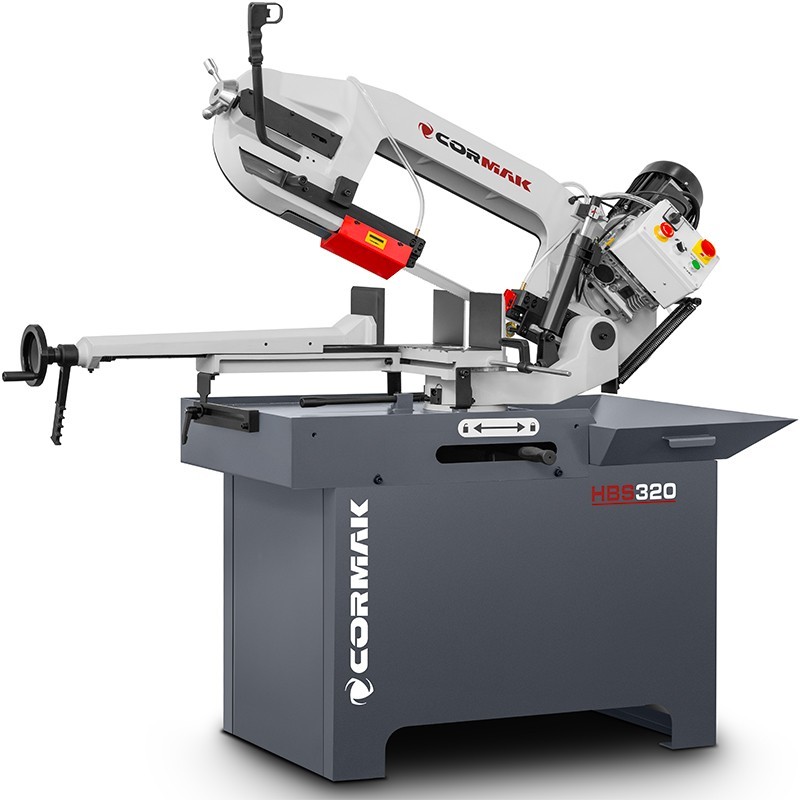
Het breken van de band in een bandzaagmachine is een probleem dat het werk vertraagt, de exploitatiekosten verhoogt en de zaagkwaliteit verslechtert. Dit geldt zowel voor kleine werkplaatsen als voor industriële bedrijven, waar metaalbandzagen dagelijks vele uren in bedrijf zijn.
Het breken van de zaagband in een bandzaagmachine is een probleem dat het werk vertraagt, de exploitatiekosten verhoogt en de zaagkwaliteit verslechtert. Dit geldt zowel voor kleine werkplaatsen als voor industriële bedrijven, waar metaalbandzagen dagelijks vele uren in bedrijf zijn.
Meestal ligt de oorzaak niet bij de zaagband zelf, maar bij een combinatie van verschillende factoren: een verkeerd gekozen vertanding, onjuiste spanning, een te agressieve voedingssnelheid, het ontbreken van inloop, slechte koeling of versleten geleiders. Een juiste diagnose maakt het mogelijk om het aantal storingen snel te beperken en de levensduur van het gereedschap te verlengen.
Verkeerde bandkeuze voor het materiaal
Een van de meest voorkomende oorzaken van het breken van de band is een verkeerd gekozen vertanding. Voor volle rollen wordt een andere band gebruikt dan voor profielen, buizen, hoekprofielen, materiaalbundels of dunwandige elementen. Als de vertanding te grof is, kunnen de tanden te agressief in het materiaal grijpen, aan randen blijven haken en afbrokkelen. Een te fijne vertanding kan daarentegen verstopt raken door spanen, wat de temperatuur, de snijweerstand en de belasting van de band verhoogt.
Bij de keuze is het belangrijk om rekening te houden met:
- het soort materiaal: constructiestaal, roestvrij staal, aluminium, gietijzer, moeilijk te bewerken materialen;
- doorsnede: massief, gesloten profiel, buis, platstaal, pakket van onderdelen;
- hardheid en de neiging van het materiaal om vast te lopen;
- het aanbevolen aantal tanden dat tegelijkertijd in het materiaal werkt;
- type zaagband: bimetalen, hardmetaal of een speciale zaagband voor een specifieke toepassing.
Een metaalbandzaag werkt stabieler als de zaagband wordt afgestemd op de daadwerkelijke taak en niet alleen op de afmetingen van de machine. Bij veelvuldige materiaalwisselingen is het raadzaam om meerdere soorten zaagbanden aan te schaffen en deze volgens hun bestemming te gebruiken.
Te grote of te kleine spanning op de band
Een onjuiste spanning van de band is een andere veelvoorkomende oorzaak van storingen. Een te losse band kan gaan golven, uit de geleiding raken, een scheve snede veroorzaken en het risico op vastlopen in het materiaal vergroten. Een te strak gespannen zaagband werkt onder overmatige belasting, wat kan leiden tot breuken, vooral ter hoogte van de lasnaad.
De spanning moet worden gecontroleerd volgens de instructies van de fabrikant van de zaagmachine en de zaagband. Bij machines met een manometer of spanningsmeter is het raadzaam om regelmatig te controleren of de waarden binnen het werkbereik liggen. Bij apparaten die intensief worden gebruikt, moet deze controle deel uitmaken van het dagelijkse onderhoud.
Onjuiste voedingssnelheid en zaagsnelheid
Een te snelle voortbeweging van de arm leidt tot overbelasting van de zaagband. De tanden hebben dan geen tijd om correct te snijden, waardoor ze materiaal gaan uitscheuren, afbrokkelen of oververhit raken. Een te lage voeding is eveneens ongunstig, omdat de tanden over het oppervlak kunnen glijden in plaats van te snijden, wat leidt tot afstomping en een verslechtering van de snijkwaliteit.
Even belangrijk is de snelheid van de zaagband. Een te hoge snelheid kan het zaagblad oververhitten, vooral bij roestvrij staal en moeilijk te bewerken materialen. Een te lage snelheid kan schokken, ongelijkmatige spanen en onstabiele werking veroorzaken.
De snijparameters moeten worden afgestemd op het materiaal, de doorsnede, het type zaagband en de staat van de machine. Constructiestaal, aluminium, roestvrij staal en massieve assen vereisen andere instellingen dan dunwandige profielen. Een goed gekozen voedingssnelheid en bandsnelheid verlengen de levensduur van de band en verbeteren de kwaliteit van de metaalbewerking.
Het nieuwe zaagband is nog niet ingelopen
Een nieuwe bandzaag voor metaal mag niet vanaf de eerste zaagsnede op volle belasting werken. Nieuwe tanden hebben scherpe randen, maar zijn gevoelig voor microschade. Als er meteen de volledige voedingssnelheid wordt gebruikt, kunnen de tanden afbrokkelen, wat de slijtage versnelt en het risico op het breken van de band vergroot.
Inlopen houdt in dat de eerste zaagsneden met een beperkte voedingssnelheid worden uitgevoerd en dat er geleidelijk wordt overgeschakeld naar de normale parameters. Hierdoor stabiliseren de randen van de tanden zich onder gecontroleerde omstandigheden. Dit is een eenvoudige handeling die de levensduur van het gereedschap vaak aanzienlijk verlengt, vooral bij het zagen van volle doorsneden en hardere materialen.
Versleten geleiders, wielen en reinigingsborstel
De geleiders zorgen ervoor dat de zaagband correct in de zaagzone wordt geplaatst. Als ze versleten, verkeerd afgesteld, vervuild of los zitten, kan de zaagband gaan draaien, schuren en onder een ongunstige hoek werken. Dit leidt tot scheve sneden, scheuren, overmatige verhitting en snellere slijtage van de tanden.
Ook de geleidingswielen spelen een belangrijke rol. Opgehoopte spanen, een beschadigd wieloppervlak of een onjuiste loopbaan kunnen extra spanningen veroorzaken. Een defecte reinigingsborstel verwijdert geen spanen uit de ruimtes tussen de tanden, waardoor de band sneller verstopt raakt en warm wordt.
Regelmatig onderhoud moet bestaan uit het controleren van de geleiders, lagers, wielen, borstels, afschermingen en het spanmechanisme. Bij metaalbewerkingsmachines kunnen zelfs kleine verwaarlozingen al snel leiden tot een kostbare breuk van de band.
Onvoldoende koeling
Koelvloeistof verlaagt de temperatuur op de snijplaats, vermindert wrijving en helpt bij het afvoeren van spanen. Een gebrek aan voldoende koeling leidt tot oververhitting van de band, snellere afstomping van de tanden en een groter risico op breuken. Dit probleem is vooral merkbaar bij roestvrij staal, massieve profielen en lange sneden.
Controleer het koelvloeistofpeil, de concentratie, de zuiverheid en of de leidingen vrij zijn. De straal moet rechtstreeks op de snijzone gericht zijn. Het is ook raadzaam om te controleren of zich geen overmatige hoeveelheid spanen in het reservoir ophoopt, wat de werking van de pomp en de sproeiers kan belemmeren.
Onstabiele bevestiging van het materiaal
Zelfs een goed gekozen zaagband kan breken als het materiaal tijdens het zagen verschuift. Een onstabiele bevestiging in de bankschroef, ondersteuning van slechts één uiteinde van een lang profiel of het zagen van een bundel zonder de juiste aandruk vergroten het risico dat de zaagband vastloopt.
Het materiaal moet zodanig worden vastgezet dat het niet kan draaien, omhoogkomen of gaan trillen. Bij lange werkstukken is het raadzaam om roltoevoerbanden, steunen of afnametafels te gebruiken. Een stabiele bevestiging verbetert de snijkwaliteit en beschermt het zaagblad tegen plotselinge overbelasting.
Hoe stelt u de oorzaak van het breken van het zaagband vast?
Na het breken van de band is het raadzaam om niet alleen het moment van de storing zelf te analyseren, maar ook eerdere symptomen. Een scheve snede kan wijzen op een probleem met de geleiders, de spanning of slijtage van de tanden. Verkleuringen en oververhitting duiden op een te hoge snelheid, onvoldoende koeling of verstopte tanden. Afgebroken tanden kunnen duiden op een gebrek aan inloop, een te hoge voedingssnelheid of verkeerd gekozen vertanding.
| Symptoom | Mogelijke oorzaak | Wat moet je controleren? |
|---|---|---|
| Scheve snede | Losse band, versleten geleiders, verkeerde doorvoersnelheid | Spanning, geleiders, stabiliteit van het materiaal |
| Afbrokkeling van de tanden | Gebrek aan inloop, te agressieve voedingssnelheid, verkeerde vertanding | Type zaagband, eerste zaagsneden, bedrijfsparameters |
| Oververhitting van de band | Te hoge snelheid, geen koelvloeistof, verstopte tanden | Koeling, snelheid, reinigingsborstel |
| Scheur bij de lasnaad | Te grote spanning, materiaalmoeheid, overbelasting | Spanning, toestand van de wielen, snijomstandigheden |
Hoe voorkom je dat de banden scheuren?
Om het risico op storingen te beperken, moet de juiste keuze van het gereedschap worden gecombineerd met een correct gebruik van de machine. De belangrijkste preventieve maatregelen zijn:
- de keuze van de band op basis van het materiaal, de doorsnede en het type snede;
- regelmatige controle van de spanning;
- het instellen van de juiste bandsnelheid en voedingssnelheid;
- het inlopen van nieuwe banden voordat ze volledig worden belast;
- controle van de geleiders, wielen, borstels en lagers;
- zorgen voor een effectieve koeling;
- het materiaal stevig in de klem vastzetten;
- de machine regelmatig ontdoen van spanen.
Het is ook de moeite waard om korte onderhoudsaantekeningen bij te houden: welk materiaal er is gezaagd, welk zaagband is gebruikt, welke parameters zijn ingesteld en wanneer er een probleem is opgetreden. Hierdoor is het gemakkelijker om een terugkerende fout op te sporen en het proces te verbeteren.
Samenvatting
Het breken van zaagbanden in bandzagen is meestal het gevolg van een verkeerde keuze van de zaagband, een verkeerde spanning, een te agressieve voeding, onvoldoende inloop, versleten geleiders of onvoldoende koeling. Al deze problemen kunnen worden beperkt door correct gebruik en regelmatig onderhoud.
Een goed onderhouden bandzaagmachine zorgt voor nauwkeurige, herhaalbare en veilige zaagsneden. Door de juiste bandkeuze en controle van de bedrijfsparameters kunnen de kosten worden verlaagd, stilstandtijd worden beperkt en de efficiëntie van de metaalbewerking worden verbeterd.
