


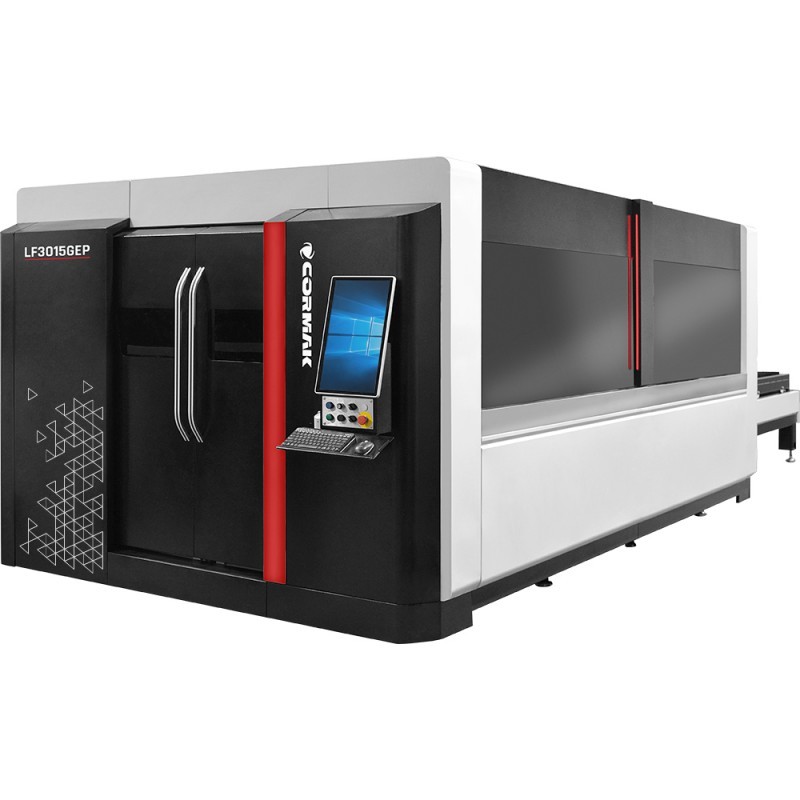
De keuze tussen een lasersnijmachine en een plasmasnijmachine hangt vooral af van het materiaal, de plaatdikte, de vereiste toleranties en de mate van nabewerking die na het snijden nodig is. Beide technologieën worden op grote schaal toegepast bij de bewerking van staal, aluminium en roestvrij staal, maar hebben elk hun eigen sterke punten.
De keuze tussen een lasersnijmachine en een plasmasnijmachine hangt vooral af van het materiaal, de plaatdikte, de vereiste toleranties en de mate van nabewerking die na het snijden nodig is. Beide technologieën worden op grote schaal toegepast bij de bewerking van staal, aluminium en roestvrij staal, maar hebben verschillende sterke punten.
Laser zorgt voor een hoge nauwkeurigheid, een smalle snijspleet en een zeer goede randkwaliteit, vooral bij dunnere en middelmatige plaatdiktes. CNC-plasma is daarentegen geschikt voor dikkere materialen, eenvoudigere onderdelen en toepassingen waarbij productiviteit en gunstige instapkosten van de technologie van belang zijn.
Laser en plasma – de belangrijkste verschillen
Een lasersnijmachine maakt gebruik van een geconcentreerde lichtstraal die het materiaal plaatselijk smelt of verdampt. Afhankelijk van de technologie en het procesgas is het mogelijk om een zeer nauwkeurige snede, een smalle snijspleet, een goede herhaalbaarheid en randen te verkrijgen die vaak slechts minimale nabewerking vereisen na het snijden.
Een plasmasnijmachine, ook wel plasmasnijder genoemd, maakt gebruik van een stroom geïoniseerd gas met een zeer hoge temperatuur. Plasma snijdt snel door elektrisch geleidende metalen en is daarom een praktische oplossing voor het snijden van zwart staal, roestvrij staal, aluminium en constructie-elementen met grotere diktes.
In de praktijk kiest men voor laser wanneer precisie en esthetiek van belang zijn, en voor plasma wanneer de materiaaldikte, een eenvoudigere vorm van het werkstuk en een kostenefficiënte productie van constructie-elementen het belangrijkst zijn.
Criterium 1: materiaal
Zwart staal
Zwart staal kan zowel met een laser als met plasma worden bewerkt. De laser is geschikt voor onderdelen die een hoge nauwkeurigheid, kleine gaten, herhaalbaarheid en zuivere randen vereisen. Plasma is praktisch voor frames, steunen, staalconstructies, montageplaten en onderdelen waarvoor een grotere maattolerantie is toegestaan.
Roestvrij staal
Bij roestvrij staal wordt vaak voor de laser gekozen, omdat hiermee een esthetischere snijrand wordt verkregen en er minder hoeft te worden geslepen. Dit is van belang bij behuizingen, panelen, balustrades, decoratieve elementen en machineonderdelen. Plasma kan ook roestvrij staal snijden, maar bij hoge visuele eisen kan het onderdeel extra randafwerking vereisen.
Aluminium
Aluminium kan met beide technologieën worden gesneden. Fiberlasers zijn zeer geschikt voor dunne en middelmatige plaatdiktes, waarbij nauwkeurigheid, een smalle snijspleet en de kwaliteit van de contouren van belang zijn. Plasmasnijden is een goede keuze voor dikkere constructie-elementen, waarbij snelle scheiding van het materiaal en aanvaardbare bewerkingskosten prioriteit hebben.
Criterium 2: plaatdikte
Bij dunne plaatwerk heeft de laser meestal de overhand. Deze technologie maakt het mogelijk om nauwkeurige afmetingen, scherpe contouren, kleine gaten en een goede kwaliteit van het snijvlak te verkrijgen. Het onderdeel kan sneller worden doorgestuurd naar het buig-, las-, montage- of verfproces.
Bij gemiddelde diktes hangt de keuze af van de productie-eisen. Als hoge precisie, minimale braamvorming en zo min mogelijk nabewerking na het snijden belangrijk zijn, is de laser de betere keuze. Als het werkstuk een eenvoudigere vorm heeft en de toleranties minder streng zijn, kan een plasmasnijmachine voordeliger zijn.
Bij dikke platen is plasma vaak een praktische oplossing. Plasmasnijders worden gebruikt bij de productie van staalconstructies, machineonderdelen, frames en platen, waarbij efficiëntie, eenvoudige bediening en een goede prijs-kwaliteitverhouding van belang zijn.
Criterium 3: toleranties en randkwaliteit
Kies voor een laser wanneer het onderdeel nauwkeurige afmetingen, een complexe contour, kleine gaten, smalle bruggen of een esthetische rand moet hebben. Een goede snijkwaliteit kan het ontbramen, slijpen en de voorbereidingstijd van het onderdeel voor de volgende productiefase beperken.
Plasma is geschikt wanneer de toleranties minder streng zijn en extra nabewerking van de randen acceptabel is. Een goed gekozen CNC-plasmasnijmachine met de juiste regeling van de branderhoogte, gasparameters en snijsnelheid maakt het mogelijk om reproduceerbare resultaten te behalen bij tal van toepassingen in werkplaatsen en de bouw.
Houd er rekening mee dat de kwaliteit van de randen niet alleen afhangt van de technologie. Ook de toestand van het materiaal, het vermogen van de bron, de keuze van de spuitmonden, het procesgas, de snijsnelheid, het doorbranden, de tafelinstelling, de afzuiging en de toestand van de slijtdelen zijn van belang.
Snelheid, kosten en nabewerking
Bij het vergelijken van laser- en plasmasnijden volstaat het niet om alleen naar de snijsnelheid in millimeter per minuut te kijken. Wat telt, zijn de totale kosten voor de vervaardiging van het onderdeel: programmering, doorboren, gasverbruik, slijtageonderdelen, energie, ontbramen, slijpen, richten en het voorbereiden van het onderdeel voor verdere bewerking.
Een laser kan duurder zijn in aanschaf, maar bij onderdelen die een hoge nauwkeurigheid vereisen, kan deze de tijd die na het snijden aan handmatige bewerkingen wordt besteed, beperken. Plasma heeft doorgaans een lagere instapdrempel en leent zich goed voor situaties waarin een groot deel van de productie bestaat uit dikkere onderdelen met minder strenge toleranties.
Daarom moet de beste keuze worden gebaseerd op daadwerkelijke opdrachten, en niet uitsluitend op catalogusparameters. Het is de moeite waard om de meest gesneden materialen, diktes, kwaliteitseisen en het aantal onderdelen dat per maand wordt vervaardigd te analyseren.
Laser of plasma – een snelle vergelijking
| Criterium | Lasersnijmachine | Plasmasnijmachine |
|---|---|---|
| Meest geschikte toepassing | Nauwkeurige details, dunne en middelzware plaatstaal, complexe contouren | Dikkere plaatstaal, staalconstructies, onderdelen met grotere toleranties |
| Kwaliteit van de snijranden | Zeer goed, vaak met minder nabewerking na het snijden | Goed voor veel toepassingen, vereist vaak nabewerking bij hogere eisen |
| Snijspleet | Smal, gunstig voor kleine onderdelen en precieze contouren | Breder, afhankelijk van de parameters en de materiaaldikte |
| Instapkosten | Meestal hoger | Meestal lager |
| Nabewerking na het snijden | Vaak beperkt, afhankelijk van de eisen van het onderdeel | Vaker ontbramen of slijpen van de randen nodig |
Wat kiest u voor uw productie?
Kies voor een laser als u dunne of middelzware plaatmateriaal snijdt en u waarde hecht aan hoge precisie, kleine gaten, een esthetische randafwerking en herhaalbaarheid. Dit is een goede keuze voor roestvrij staal, behuizingen, panelen, onderdelen die moeten worden gebogen en onderdelen die snel verder moeten worden bewerkt.
Kies voor plasma als u voornamelijk dikkere plaatstaal, staalconstructies, frames, steunen en onderdelen met grotere toleranties snijdt. Een plasmasnijmachine is praktisch voor bedrijven die efficiënt metaal willen snijden tegen lagere investeringskosten.
Als de productie zeer uiteenlopende materialen en diktes omvat, is het de moeite waard om proefstukken te analyseren. Een test op echt materiaal zegt vaak meer dan alleen een tabel met parameters.
Samenvatting
Een lasersnijmachine biedt een hoge nauwkeurigheid, een goede snijkwaliteit en een esthetische snijrand. Deze machine is met name geschikt voor dunne en middelmatige plaatmetalen, onderdelen met een complexe contour en productieprocessen waarbij herhaalbaarheid vereist is.
Een plasmasnijmachine is een goede keuze voor dikkere materialen, staalconstructies en onderdelen waarbij een grotere tolerantie is toegestaan. De keuze voor de juiste technologie moet worden gebaseerd op het materiaal, de plaatdikte, de toleranties, de randkwaliteit en de totale productiekosten van het onderdeel.
