


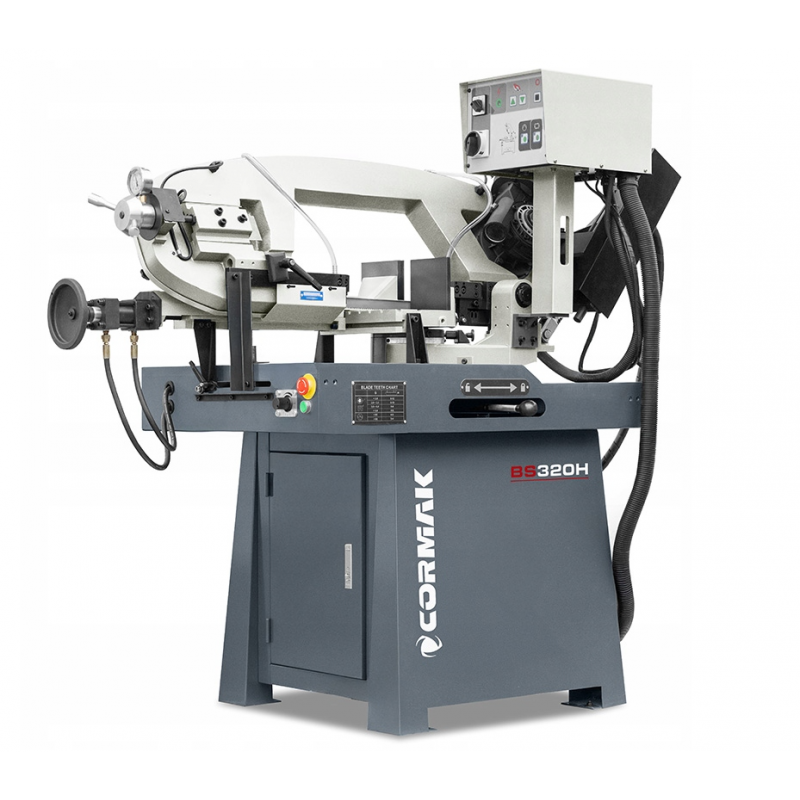
Schuin zagen is een van de meest voorkomende bewerkingen in slotenmakerswerkplaatsen, productiefabrieken en metaalbewerkingsbedrijven. Deze techniek wordt toegepast bij het op maat snijden van stalen profielen, buizen, hoekprofielen, platstaal, staven en constructie-elementen.
Schuin zagen is een van de meest voorkomende bewerkingen in metaalbewerkingswerkplaatsen, productiefaciliteiten en bedrijven die zich bezighouden met metaalbewerking. Het wordt toegepast bij het op maat snijden van stalen profielen, buizen, hoekprofielen, platstaal, staven en constructie-elementen.
Met een goed afgestelde bandzaag voor metaal kun je een gelijkmatige, herhaalbare en nauwkeurige zaagsnede verkrijgen. Dit is van groot belang bij het lassen van frames, balustrades, rekken, staalconstructies en montage-elementen. Zelfs een kleine afwijking in de hoek kan ervoor zorgen dat het materiaal niet geschikt is voor verdere montage.
Bij de keuze van een metaalbandzaagmachine is het raadzaam om niet alleen te letten op het motorvermogen, maar ook op de stabiliteit van de constructie, het verstelbereik van de hoek, de bandgeleiding, het materiaalbevestigingssysteem en de mogelijkheid om met koeling te werken.
Waar wordt schuin snijden toegepast?
Schuin zagen is nodig overal waar metalen onderdelen later hoeken, frames, steunen, ruimtelijke constructies of lasdelen onder een bepaalde hoek moeten vormen. Dit geldt zowel voor kleine series in de werkplaats als voor de serieproductie van stalen onderdelen.
Meestal worden de volgende profielen onder een hoek gesneden:
- gesloten en open profielen;
- stalen en aluminium buizen;
- hoekprofielen, U-profielen en platstaal;
- massieve staven en constructie-elementen;
- onderdelen voor balustrades, frames, rekken en gelaste constructies.
Bij dit soort werkzaamheden is niet alleen de mogelijkheid om de hoek in te stellen van belang, maar ook de herhaalbaarheid. Als opeenvolgende elementen verschillen in lengte of hoek, wordt de montage moeilijker en moet de lasser de spleten en de pasvorm ter plaatse bijstellen.
De snijhoek instellen
De eerste stap is het nauwkeurig instellen van de hoek. Verschillende bandzagen voor metaal maken het mogelijk om onder een hoek van 45°, 60° of binnen een breder bereik te zagen. In de praktijk zijn niet alleen de waarden op de schaal belangrijk, maar ook de leesbaarheid van de schaalverdeling, de stevigheid van de vergrendeling en het ontbreken van speling in het draaimechanisme.
Voordat u aan het werk gaat, is het raadzaam om te controleren of de arm van de zaagmachine, de klem en de verstelelementen stabiel zijn. Bij het zagen onder een hoek kan zelfs een kleine verschuiving het eindresultaat beïnvloeden. Bij onderdelen die een hoge nauwkeurigheid vereisen, is het raadzaam om een proefsnede uit te voeren op een kort stuk materiaal en de afmeting te controleren met een hoekmeter, een meetlat of een meetinstrument dat geschikt is voor de betreffende toleranties.
Bij serieproductie is het raadzaam de meest gebruikte instellingen te markeren en lengtebegrenzers te gebruiken. Dit vergemakkelijkt de voorbereiding van een reeks onderdelen met dezelfde geometrie.
Stabiele bevestiging van het materiaal
Zelfs een hoogwaardige metaalbandzaag garandeert geen nauwkeurige zaagsnede als het materiaal slecht is vastgezet. Het profiel, de buis of de staaf moet stevig in de bankschroef worden geklemd en over de gehele lengte stabiel worden ondersteund.
Bij het onder een hoek zagen heeft het werkstuk vaak een kleiner steunvlak dan bij een rechte zaagsnede. U moet ervoor zorgen dat het materiaal niet zijwaarts verschuift, niet draait in de bankschroef en niet buiten de werktafel valt. Lange onderdelen moeten worden ondersteund met een rol, een standaard of een rollenbaan. Een gebrek aan ondersteuning kan leiden tot scheeftrekken van het materiaal, trillingen, vastlopen van de zaagband en een scheve zaagsnede.
Dunwandige profielen en buizen vereisen bijzondere aandacht. Een te sterke druk kan het materiaal vervormen, terwijl een te zwakke druk ervoor zorgt dat het tijdens het werk verschuift. Het is raadzaam de druk zo in te stellen dat het werkstuk stabiel ligt, maar niet beschadigd raakt.
Keuze van het zaagband
De kwaliteit van het werk wordt sterk beïnvloed door de juiste keuze van bandzagen voor metaal. Voor dunwandige profielen wordt een ander zaagband gebruikt dan voor massieve staven, en weer een ander voor moeilijk te bewerken materialen of roestvrij staal.
Bij de keuze van het zaagband moet rekening worden gehouden met:
- het soort materiaal dat wordt gezaagd;
- de wanddikte of de volledige doorsnede van het onderdeel;
- de hardheid van het materiaal;
- de intensiteit van het gebruik;
- de vereiste oppervlaktekwaliteit na het snijden.
Een te grote tand kan een dun profiel beschadigen en leiden tot het afbreken van tanden. Een te fijne tand kan verstopt raken bij massief materiaal, waardoor de snijweerstand toeneemt. In beide gevallen neemt de snijkwaliteit af en neemt de slijtage van de zaagband toe.
Een versleten of verkeerd gekozen band zorgt vaak ervoor dat de snede uitloopt. Dit leidt tot een ongelijkmatig oppervlak, een grotere schuine kant en de noodzaak om het metaal extra te bewerken. Daarom moet de toestand van de band regelmatig worden gecontroleerd, vooral bij serieproductie.
Voeding, geleiders en koeling
Bij het onder een hoek snijden heeft de band vaak langer contact met het materiaal dan bij loodrecht snijden. De voeding moet soepel, gelijkmatig en afgestemd op de doorsnede zijn. Als de arm te snel wordt neergelaten, kan dit trillingen, oververhitting, het afbreken van tanden en versnelde slijtage van de band veroorzaken.
De geleiders moeten zo dicht mogelijk bij het materiaal worden geplaatst. Hoe korter het onondersteunde deel van de band, hoe groter de stabiliteit tijdens het zagen en hoe kleiner het risico op verdraaiing van de band. Ook is het belangrijk dat de bandspanning correct is, conform de aanbevelingen van de machinefabrikant.
Bij het zagen van staal, dikke profielen, massieve profielen en serieproductie is het raadzaam om koeling te gebruiken. Koelvloeistof vermindert wrijving, voert warmte af en helpt bij het wegspoelen van spanen uit de snijzone. Hierdoor werkt de band stabieler en kan de levensduur ervan worden verlengd.
De meest voorkomende fouten bij het onder een hoek zagen
Tot de meest voorkomende fouten behoren:
- een onnauwkeurig ingestelde hoek of werken met een onzekere klem;
- een slechte bevestiging van het materiaal in de bankschroef;
- gebrek aan ondersteuning van een lang profiel;
- een band die niet geschikt is voor de doorsnede van het materiaal;
- werken met een versleten of beschadigd zaagblad;
- een te hoge voedingssnelheid van de arm;
- verkeerd afgestelde geleiders;
- gebrek aan koeling bij veeleisende materialen.
Elk van deze fouten kan de snijnauwkeurigheid verminderen, de slijtage van het zaagblad vergroten en de verdere bewerking vertragen. In extreme gevallen kan dit ook leiden tot het vastlopen van het materiaal of schade aan het zaagblad.
Controle vóór het schuin zagen
| Controle-element | Waarom is dit belangrijk? | Wat moet worden gecontroleerd? |
|---|---|---|
| Snijhoek | Bepaalt of het onderdeel tijdens de montage goed past | Schaalverdeling, vergrendeling, proefsnede en meting |
| Bevestiging van het materiaal | Voorkomt dat het werkstuk verschuift of scheef komt te staan | Klemkracht, ondersteuning van lange werkstukken, stabiliteit |
| Zaagband | Beïnvloedt de kwaliteit, de rechtlijnigheid en de levensduur van het gereedschap | Tandprofiel, staat van de tanden, afstemming op het materiaal |
| Geleiders | Stabiliseren de zaagband in de zaagzone | Afstand, speling, afstelling dicht bij het materiaal |
| Voeding en koeling | Beperken oververhitting en slijtage van de zaagband | Daalsnelheid van de arm, koelvloeistofdoorvoer, spanen |
Veelgestelde vragen
Waarom zaagt de bandzaag scheef?
De meest voorkomende oorzaken zijn een versleten band, verkeerd afgestelde geleiders, een te hoge voedingssnelheid, een slechte bevestiging van het materiaal of een onnauwkeurig ingestelde hoek. Het is ook de moeite waard om de spanning van de band en de staat van de klem te controleren.
Is koeling nodig?
Ja, vooral bij het zagen van staal, dikke profielen, massieve profielen en serieproductie. Koeling voorkomt oververhitting, helpt bij het afvoeren van spanen en kan de levensduur van de zaagband verlengen.
Hoe kies je het juiste zaagband voor de zaagmachine?
De zaagband moet worden afgestemd op het soort materiaal, de wanddikte en de doorsnede van het werkstuk. Voor dunne profielen is een andere zaagband geschikt dan voor massieve staven. Bij veelvuldig wisselen van materiaal is het raadzaam de aanbevelingen van de fabrikant van de zaagband en de machine te volgen.
Is het de moeite waard om een proefsnede te maken?
Ja. Bij nauwkeurige onderdelen kun je met een proefsnede de werkelijke hoek, het gedrag van de zaagband en de stabiliteit van de bevestiging controleren voordat je aan de eigenlijke reeks begint.
Samenvatting
Een goed gekozen bandzaagmachine vergemakkelijkt het nauwkeurig onder een hoek zagen en verbetert de herhaalbaarheid van het werk. De machine leent zich uitstekend voor profielen, buizen, staven en constructie-elementen, vooral wanneer het belangrijk is dat de elementen precies op elkaar aansluiten voor lassen of montage.
Als precisie voor u belangrijk is, let dan op de hoekinstelling, de stabiele bevestiging van het materiaal, de keuze van het zaagband, de soepele doorvoer, de geleiders en de koeling. Hoogwaardige bandzagen voor metaal beperken het aantal herstelbewerkingen, verminderen materiaalverlies en versnellen het dagelijkse werk in de werkplaats en de productie.
