

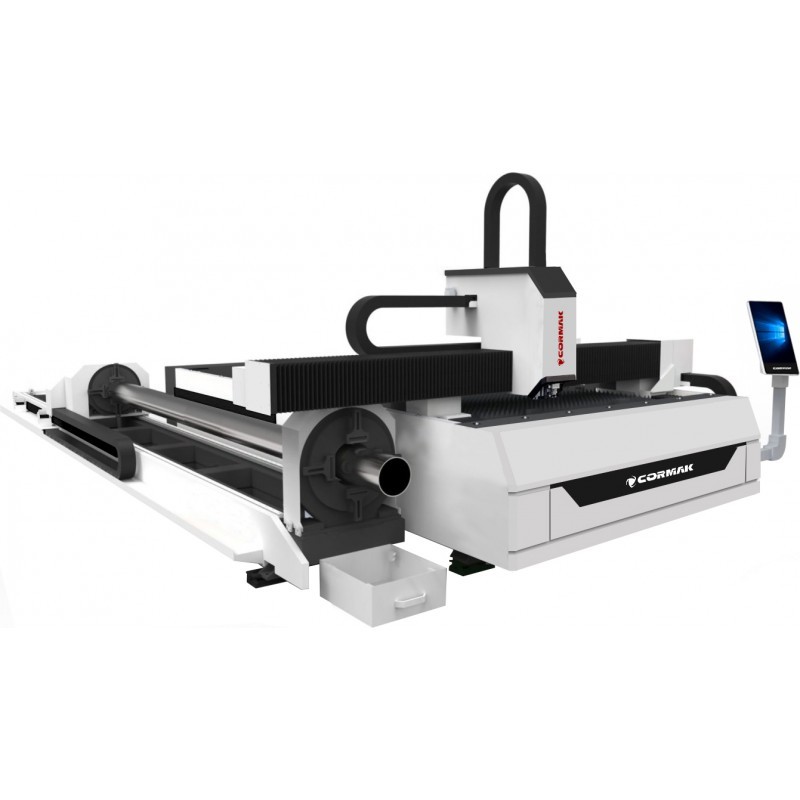
Is een lasersnijmachine of plasmasnijmachine de beste keuze voor plaatbewerking? Laser biedt nauwkeurige contouren en kan nabewerking beperken, terwijl plasma economisch kan zijn bij dikkere constructiedelen. Vergelijk materiaalsoorten, plaatdikten, toleranties, snijkwaliteit en de totale kosten per afgewerkt onderdeel.
De keuze tussen een lasersnijmachine en een plasmasnijmachine begint met drie vragen: welk metaal wordt het vaakst gesneden, hoe dik is het materiaal en welke toleranties moet het eindproduct hebben? Die criteria geven een betrouwbaarder uitgangspunt dan algemene beweringen over de voordelen van beide technieken.
Beide processen worden industrieel toegepast, maar verschillen in snijrandkwaliteit, snelheid bij verschillende dikten, aanschafprijs en bedrijfsvoering. Een fiberlaser is geschikt voor nauwkeurige contouren en herhaalbaarheid. Plasma kan economisch zijn voor dikkere constructieonderdelen die vervolgens worden gelast. Vergelijk gesloten FIBER-fiberlasers en CNC-plasmasnijmachines daarom op basis van de werkelijke productieopdrachten.
Materiaal – wat snijdt u het vaakst?
Een FIBER-fiberlaser kan verschillende metalen platen bewerken, waaronder constructiestaal, roestvast staal en aluminium, mits het laservermogen en procesgas geschikt zijn. Typische toepassingen zijn behuizingen, panelen, montageonderdelen en delen die later worden gebogen. Controleer de toegestane materialen en plaatdikten voor de betreffende laserbron en snijkop.
Plasmasnijden vereist elektrisch geleidend materiaal. Het wordt gebruikt voor constructiestaal, roestvast staal en aluminium en voor frames, steunen en machinefundaties. Als de onderdelen later worden gelast, hoeft een minder gladde snijrand geen belangrijk nadeel te zijn.
Ga er niet van uit dat elke machine iedere legering even goed snijdt. Warmtegeleiding, reflecterende eigenschappen, procesinstellingen en fabrieksvoorschriften beïnvloeden het resultaat. Bij wisselende materialen zijn representatieve proefsneden verstandig.
Plaatdikte en productiviteit
Bij dunne platen en veel middeldikke platen combineert laser vaak een hoge snelheid met een smalle snijvoeg en nauwkeurige contouren. Dit is gunstig bij veel gaten, kleine uitsparingen en korte bochten. Een voorbeeld is de FIBER LF3015C, waarvan het werkgebied is afgestemd op plaatformaten van 3000 × 1500 mm.
Plasma kan aantrekkelijk zijn voor dikkere platen en constructiedelen, vooral als geen bijzonder smalle snijvoeg nodig is. Er bestaat echter geen algemene diktegrens waarboven plasma altijd beter is. Krachtige industriële lasers kunnen ook dikke platen snijden. Het resultaat hangt af van bronvermogen, vereiste randkwaliteit, gas, perforatie en het productieproces.
Maak onderscheid tussen de maximale plaatdikte die kan worden doorgesneden en de dikte waarbij de vereiste kwaliteit en productiviteit haalbaar zijn. Vergelijk de doorlooptijd van een volledige opdracht, niet alleen de snelheid van een rechte snede.
Toleranties en maatnauwkeurigheid
Als onderdelen exacte montagegaten nodig hebben, op andere componenten moeten aansluiten of direct naar de kantbank gaan, biedt laser meestal de hogere nauwkeurigheid en herhaalbaarheid. De smalle snijvoeg maakt kleine geometrieën eenvoudiger. Werkelijke toleranties hangen echter af van machine, materiaal en instellingen.
Voor gelaste constructies met ruimere maatafwijkingen kan CNC-plasma voldoende nauwkeurig zijn tegen lagere kosten. Moderne plasmasystemen produceren eveneens herhaalbare resultaten. Geautomatiseerd plasmasnijden is niet hetzelfde als weinig gecontroleerd handmatig snijden.
Snijrandkwaliteit en verdere bewerking
Laser maakt doorgaans smallere snijvoegen en schonere randen, wat ontbramen en slijpen vóór montage, lakken of buigen kan verminderen. Dat betekent niet dat iedere rand volledig braamvrij is. Procesgas, toestand van de nozzle, focus, plaatdikte en snijprogramma zijn bepalend.
Na plasmasnijden moeten slakken en onregelmatigheden vaker worden verwijderd, vooral bij hoge visuele eisen. Als de onderdelen toch worden gelast of verspaand, kan die extra bewerking aanvaardbaar zijn. Vergelijk de totale tijd tot het afgewerkte product in plaats van alleen de rand direct na het snijden.
Investerings- en bedrijfskosten
Een plasmasnijinstallatie vraagt gewoonlijk een lagere startinvestering dan een industriële FIBER-laser en kan rendabel zijn voor constructiewerkplaatsen. Een laser kost meestal meer, maar kan bij series van nauwkeurige onderdelen de nabewerking, materiaalverspilling en kostprijs per stuk verlagen.
Neem programmering, nesting, doorsteektijd, snijtijd, elektriciteit, procesgas of perslucht, slijtdelen, rookafzuiging, bediening en slijpwerk mee in de berekening. De kosten van één groot constructieonderdeel verschillen van de kosten van honderden kleine delen.
Beide technieken vereisen beschermingsmiddelen, ventilatie en veilige werkprocedures. Bij laser moeten straling en reflecties beheerst worden; plasma produceert boogstraling, lawaai, rook en vonken. Ook de kosten van veiligheidsvoorzieningen en service horen bij de berekening.
Wanneer kiest u een lasersnijmachine?
Een lasersnijmachine is vooral geschikt voor dunne en middeldikke platen, precieze contouren, veel gaten en onderdelen met nette snijranden. Denk aan behuizingen, panelen, buigdelen en series waarbij nabewerking een belangrijk deel van de kostprijs vormt.
Voor veeleisende productie kan de FIBER-laser 3015P worden vergeleken met andere bronvermogens en tafelconfiguraties. Kies het vermogen op basis van metaalsoort, geplande plaatdikten en het gewenste aantal onderdelen per dienst, niet alleen op grond van het hoogste beschikbare vermogen.
Wanneer kiest u een plasmasnijmachine?
Een plasmasnijmachine is geschikt voor dikkere plaat en onderdelen voor lasconstructies wanneer de toleranties en visuele eisen minder strikt zijn. Zij kan economisch zijn voor metaalconstructiebedrijven, reparatiewerkplaatsen en producenten van frames of steunen.
Controleer bij de keuze de kwalitatief bruikbare snijdikte, maximale scheidingsdikte, inschakelduur en CNC-compatibiliteit. Vergelijk plasmabronnen voor metaalbewerking en de vereisten van snijtafel, toorts en persluchtinstallatie.
Conclusie
Geen techniek is voor ieder bedrijf de beste. Laser biedt vaak voordelen bij strakke toleranties, complexe contouren en weinig nabewerking. Plasma kan voordeliger zijn voor dikke constructieonderdelen met ruimere eisen. In bedrijven met een breed productassortiment vullen de twee processen elkaar aan.
Verzamel vóór een investering representatieve tekeningen, materialen, dikten en toleranties. Vergelijk proefsneden, totale productietijd en werkelijke kosten. Zo wordt de keuze gebaseerd op het productieprofiel in plaats van op een te eenvoudige tegenstelling tussen laser en plasma.
