


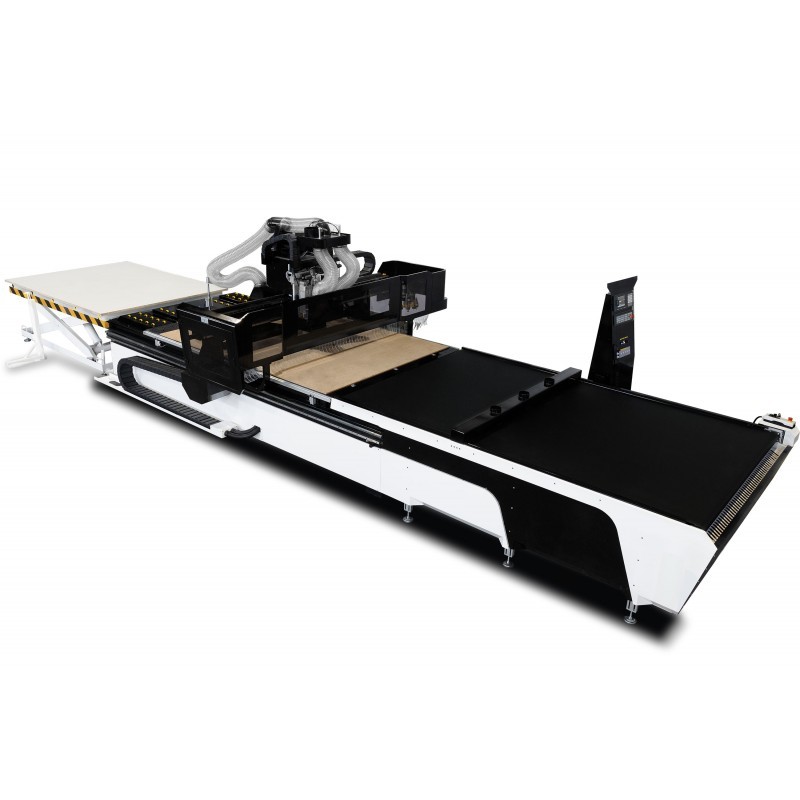
Een CNC-plotter voor hout kan de productie van meubels, fronten, inbouwkasten, deuren, decoratieve elementen en onderdelen van massief hout aanzienlijk versnellen. Het vermogen van de spil, het werkgebied of de software alleen zijn echter niet voldoende om een constante kwaliteit te garanderen. Een stabiele bevestiging van het materiaal is van cruciaal belang. Als een plaat of onderdeel zelfs maar enkele millimeters verschuift, kan het frezen leiden tot maatfouten, schade aan het gereedschap of zelfs tot vernieling van het gehele onderdeel.
Een CNC-plotter voor hout kan de productie van meubels, fronten, inbouwkasten, deuren, decoratieve elementen en onderdelen van massief hout aanzienlijk versnellen. Het vermogen van de spil, het werkgebied of de software alleen zijn echter niet voldoende om een constante kwaliteit te garanderen. Een stabiele bevestiging van het materiaal is van cruciaal belang. Als een plaat of onderdeel zelfs maar enkele millimeters verschuift, kan het frezen leiden tot maatfouten, schade aan het gereedschap of zelfs tot vernieling van het gehele onderdeel.
Bij CNC-plotters worden meestal twee oplossingen toegepast: een vacuümtafel en mechanische bevestiging. De eerste maakt gebruik van onderdruk die door een pomp wordt gegenereerd, de tweede is gebaseerd op klemmen, aandrukken, schroeven, aanslagen en houders. Elk systeem heeft zijn plaats in de productie. Een vacuümtafel vergemakkelijkt het snel zagen van platen, terwijl mechanische klemmen zorgen voor een stevige bevestiging van massief hout en werkstukken met een onregelmatige vorm.
Waarom is de wijze van bevestiging zo belangrijk?
Tijdens het frezen worden er snijkrachten, trillingen en belastingen op het materiaal uitgeoefend als gevolg van de beweging van de machineassen. Bij onjuiste bevestiging kan het werkstuk verschuiven, omhoogkomen, doorbuigen of gaan trillen. Dit leidt tot onnauwkeurige gaten, ongelijke randen, een gebroken frees en soms een botsing met het bevestigingselement.
Een goede opspanning heeft ook invloed op de productiviteit. Bij serieproductie telt niet alleen de spindeltijd, maar ook de voorbereiding van de volgende plaat of het volgende werkstuk. Als de operator enkele minuten bezig is met het instellen van de klemmen, het controleren van hun positie en het aanpassen van het programma, staat de machine stil. Daarom moet de keuze van het opspansysteem worden afgestemd op de daadwerkelijke werkstroom, het aantal werkstukken, het soort materiaal en de frequentie van de ombouw.
Hoe werkt een vacuümtafel?
Een vacuümtafel maakt gebruik van onderdruk om de plaat op het werkoppervlak vast te houden. Een vacuümpomp zuigt de lucht onder het materiaal weg, waardoor het door het drukverschil tegen de tafel wordt gedrukt. Afhankelijk van de constructie kan een CNC-plotter voor hout zijn uitgerust met een rastertafel, een sectietafel of een zone-tafel met een MDF-onderlaag.
Met zuigzones kan alleen dat deel van de tafel worden geactiveerd dat zich onder het te bewerken materiaal bevindt. Hierdoor gaat er geen onderdruk verloren aan lege plekken. De MDF-onderlaag vervult een belangrijke technologische functie: hij egaliseert het oppervlak, verdeelt de onderdruk en beschermt de eigenlijke werktafel. Hij moet echter periodiek worden bijgeschaafd om een gelijkmatige hoogte en voldoende dichtheid te behouden.
Het vacuümsysteem wordt meestal gebruikt voor MDF, multiplex, gelamineerde platen, HDF en andere vlakke houtverwerkingsmaterialen. Het systeem leent zich uitstekend voor het frezen van groeven, het boren van gaten, het maken van uitsparingen voor beslag en het uitsnijden van panelen uit een massieve plaat.
De belangrijkste voordelen van de vacuümtafel
Het grootste voordeel is de snelle omschakeling. De operator legt de plaat neer, activeert de juiste zones en kan het programma starten zonder dat er veel klemmen hoeven te worden gemonteerd. Dit verkort de voorbereidingstijd en vermindert het risico op fouten bij het instellen van de bevestigingselementen.
Doordat er geen klemmen boven het te bewerken materiaal zitten, heeft de frees vrije toegang tot het gehele oppervlak. De programmeur kan de onderdelen efficiënter op de plaat indelen en de operator hoeft de bevestigingspunten niet te ontwijken. Dit is met name van belang bij nestingtechnologie, waarbij uit één plaat meerdere meubelonderdelen worden gesneden.
De vacuümtafel draagt ook bij aan de herhaalbaarheid. Elke plaat wordt over een groot oppervlak vastgeklemd, waardoor het gemakkelijker is om stabiele omstandigheden te handhaven tijdens opeenvolgende cycli. Bij de productie van kasten, fronten, planken, kastzijkanten en inbouwelementen helpt een dergelijk systeem de productiviteit te verhogen en het aantal handmatige handelingen te beperken.
Beperkingen van vacuümbevestiging
Vacuüm werkt het beste wanneer het materiaal vlak en relatief dicht is en een voldoende groot contactoppervlak met de tafel heeft. Er kunnen problemen ontstaan bij massief hout, gebogen platen, poreuze materialen of onderdelen met een oneffen onderzijde. Lekken verminderen de aandrukkracht, daarom is de staat van de MDF-onderlaag, de afdichtingen, de werkzones en de pomp zelf van belang.
Bij kleine onderdelen is bijzondere voorzichtigheid geboden. Tijdens het doorzagen neemt het vacuümoppervlak geleidelijk af. Een licht onderdeel kan verschuiven of door de frees worden opgetild, vooral aan het einde van de bewerking. In de praktijk wordt dan gebruikgemaakt van technologische bruggen, het achterlaten van een dunne materiaallaag voor latere afwerking of een geschikte freesvolgorde.
Niet elke plaat wordt op dezelfde manier vastgehouden. Materialen met een lage dichtheid of een open structuur kunnen lucht doorlaten. Voordat de productie van start gaat, is het raadzaam een test uit te voeren op het daadwerkelijke materiaal en te controleren of de onderdruk voldoende is voor de geplande bewerking.
Wat houdt mechanische bevestiging in?
Bij mechanische bevestiging wordt gebruikgemaakt van fysieke elementen die het werkstuk vasthouden: klemmen, schroeven, drukstukken, aanslagen, bankschroeven of speciale houders. Het materiaal wordt in een bepaalde positie vastgezet en tegen de werktafel aangedrukt. Deze oplossing zorgt voor een grote houdkracht, ongeacht de dichtheid of porositeit van het te bewerken oppervlak.
Klemmen zijn bijzonder geschikt voor massief hout, dikke planken, balken, traptreden, deuren en werkstukken met een ongebruikelijke vorm. Natuurlijk hout kan licht gebogen zijn, verschillende diktes hebben of interne spanningen vertonen. Door de mechanische druk kan dergelijk materiaal stabiel worden vastgezet en wordt de beweging ervan tijdens het draaien van de spil beperkt.
Deze oplossing is ook waardevol bij prototypes en kleine series. De operator kan de positie van de klemmen aanpassen aan het specifieke werkstuk, zonder dat het hele vacuümzonesysteem hoeft te worden voorbereid.
Voordelen en beperkingen van klemmen
Het grootste voordeel van klemmen is de betrouwbaarheid van de bevestiging. Goed afgestelde mechanische elementen houden zware, hoge en onregelmatig gevormde werkstukken vast die voor een vacuümtafel problematisch zouden kunnen zijn. Ze vergemakkelijken ook het werken met materiaal dat een klein contactoppervlak met de tafel heeft.
Een nadeel is de langere voorbereidingstijd. Elke klem moet worden ingesteld en de positie ervan moet in het programma worden verwerkt. De frees mag niet in het bevestigingsgebied komen, omdat een botsing het gereedschap, de tafel, de spil en het werkstuk zelf kan beschadigen. Bij een groot aantal herhalende platen kan de tijd die nodig is voor mechanische bevestiging de benuttingsgraad van de machine verlagen.
De klemmen beperken ook de toegang tot delen van het materiaal. Soms moet de operator de bewerking in twee fasen uitvoeren of het werkstuk verplaatsen, zodat de frees alle plaatsen kan bereiken. Daarom zijn ze niet de beste oplossing voor intensieve nesting van volledige platen, maar vormen ze een zeer goede aanvulling op de vacuümtafel bij atypische opdrachten.
Vacuüm of klemmen – wat kiest u voor de meubelproductie?
Een vacuümtafel is de beste keuze voor bedrijven die regelmatig MDF-platen, laminaat en multiplex bewerken. Het is vooral rendabel bij de serieproductie van meubels, fronten, kasten en vormstukken die uit volledige platen worden gesneden. Het zorgt voor een snelle voorbereiding van het materiaal, een hoge herhaalbaarheid en een efficiënter gebruik van het plaatoppervlak.
Mechanische bevestiging is geschikter voor massief hout, afwijkende onderdelen, dikke elementen en stukproductie. Het is ook de moeite waard om hiervoor te kiezen wanneer het materiaal gebogen of ongelijkmatig is, of een klein contactoppervlak met de tafel heeft.
In veel professionele werkplaatsen levert een combinatie van beide methoden de beste resultaten op. De vacuümtafel wordt gebruikt voor het dagelijkse zagen van platen, terwijl mechanische klemmen worden ingezet voor afwijkende onderdelen. Een dergelijke opstelling biedt flexibiliteit zonder in te boeten aan efficiëntie.
Kosten, onderhoud en werkorganisatie
Voordat u een plotter aanschaft, is het de moeite waard om niet alleen de prijs van de machine te analyseren, maar ook de kosten van de vacuümpomp, energie, MDF-onderlagen, afdichtingen en onderhoud. Bij klemmen zijn de werktijd van de operator, het aantal benodigde omstellingen en het risico op botsingen als gevolg van een onjuist opgesteld programma van belang.
In een bedrijf waar veel vergelijkbare onderdelen worden vervaardigd, levert een snel vacuümsysteem doorgaans een beter rendement op, zelfs als de initiële investering hoger is. Voor kleine series, prototypes en wisselende opdrachten zijn eenvoudigere klemmen vaak een rationelere oplossing.
Samenvatting
Een CNC-plotter voor hout moet niet alleen worden afgestemd op de afmetingen van het materiaal, het vermogen van de spil en de software, maar ook op de wijze van bevestiging. Een vacuümtafel biedt snelheid en gebruiksgemak bij platen, terwijl mechanische klemmen stabiliteit bieden bij massief hout en veeleisende werkstukken.
De beste keuze hangt af van de productietechnologie, de omvang van de serie, het soort te bewerken onderdelen en de omschakelingskosten. Als het bedrijf voornamelijk met platen werkt, is het de moeite waard om voor vacuüm te kiezen. Als er vaak massief hout, atypische onderdelen of kleine series worden bewerkt, zijn klemmen zeer belangrijke uitrusting. In de praktijk combineert de meest veelzijdige CNC-werkplek vaak beide systemen.
